小口径中厚壁无缝管切割下料全指南 从选材到加工
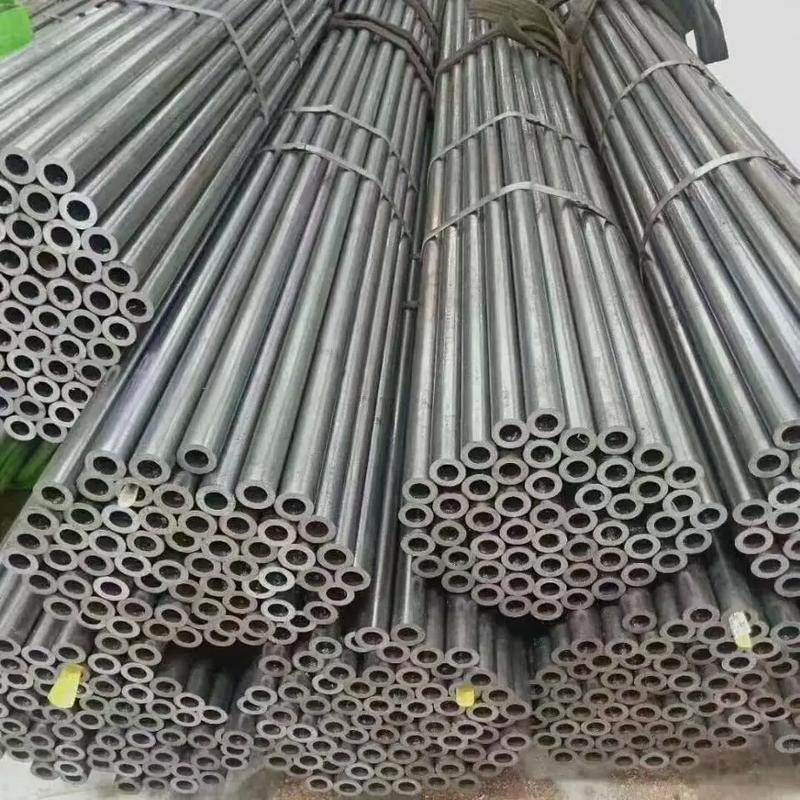
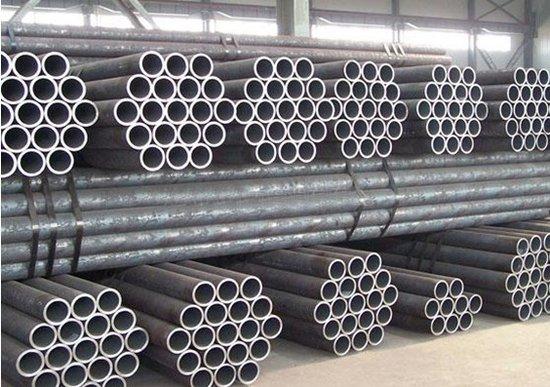
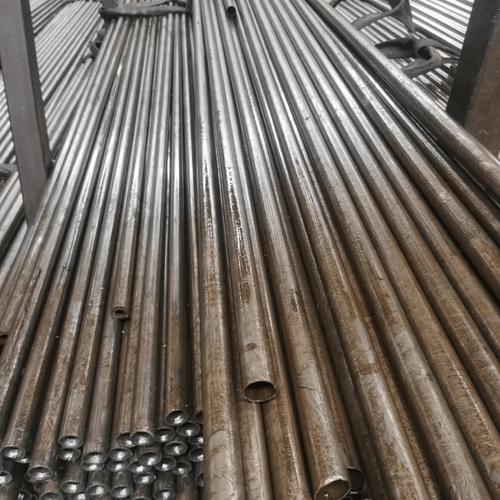
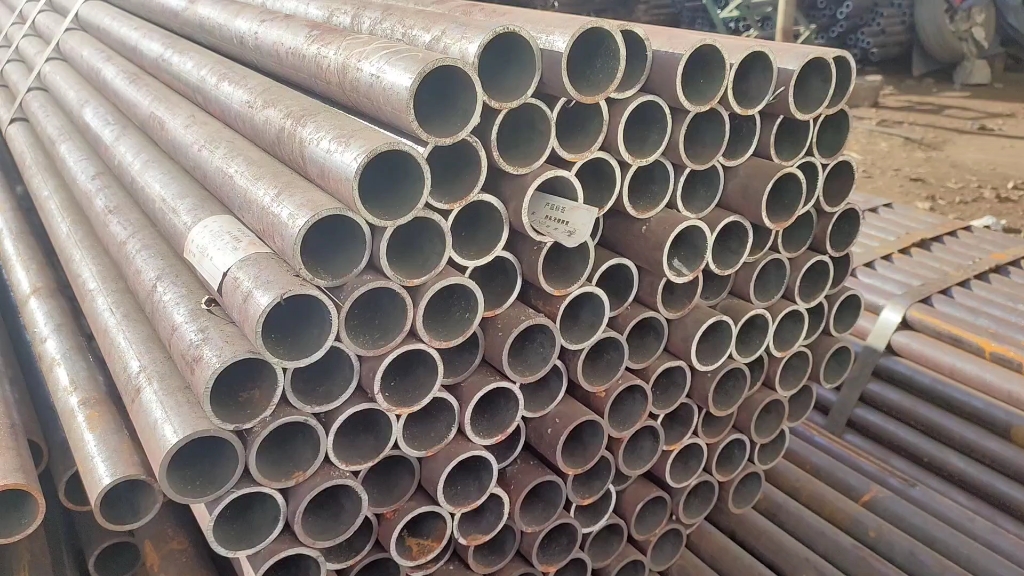
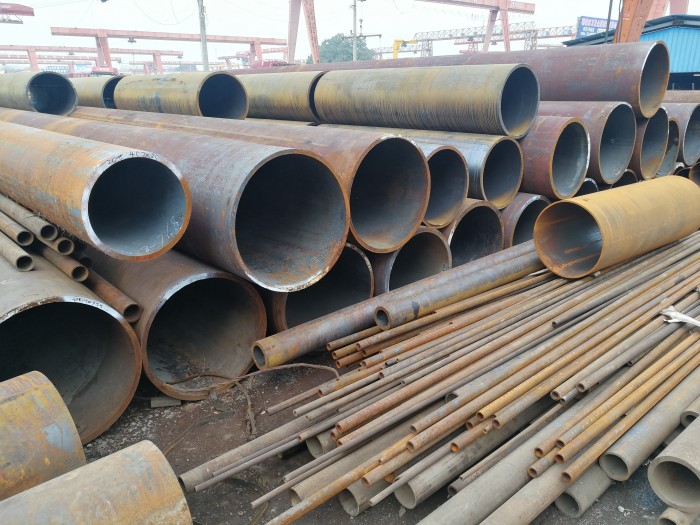
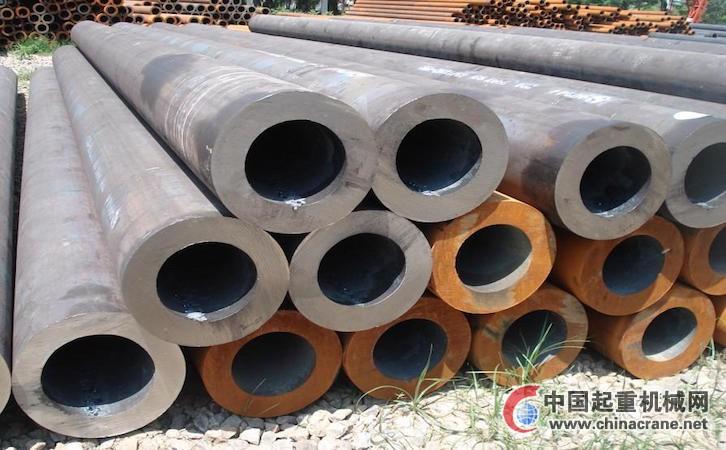
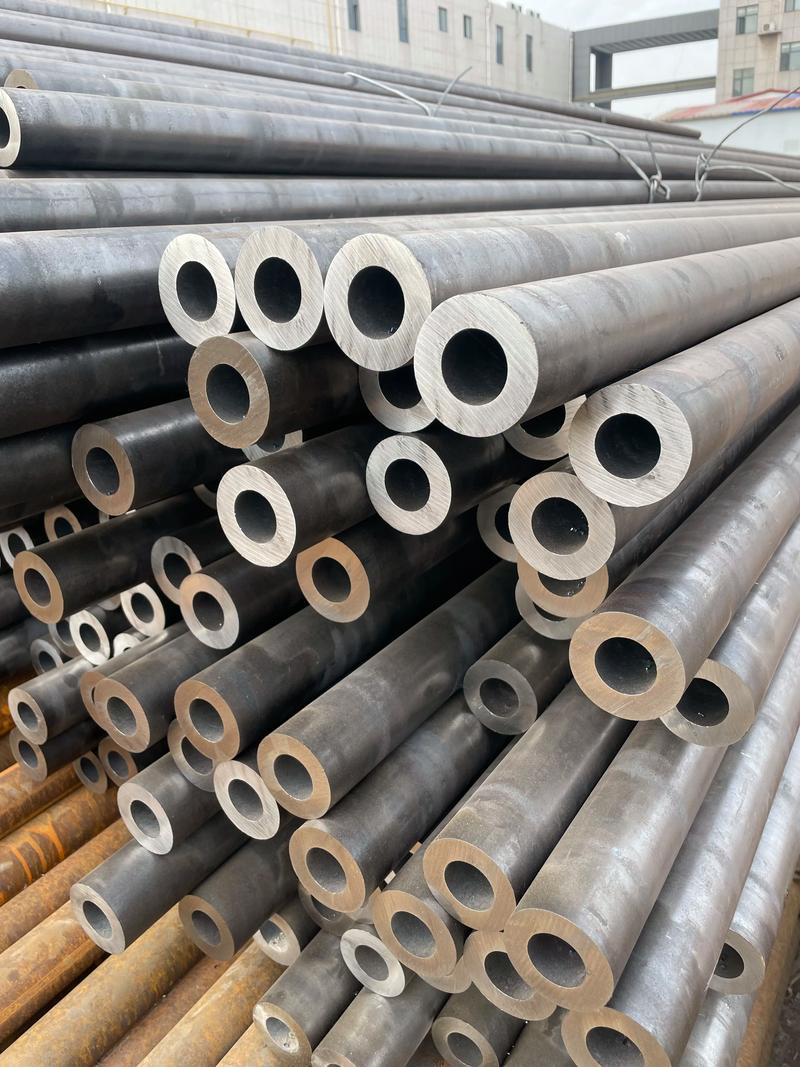
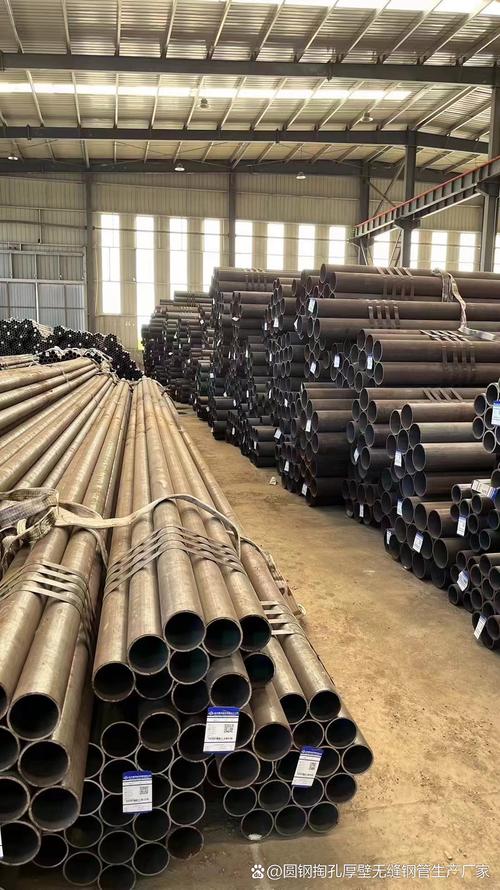
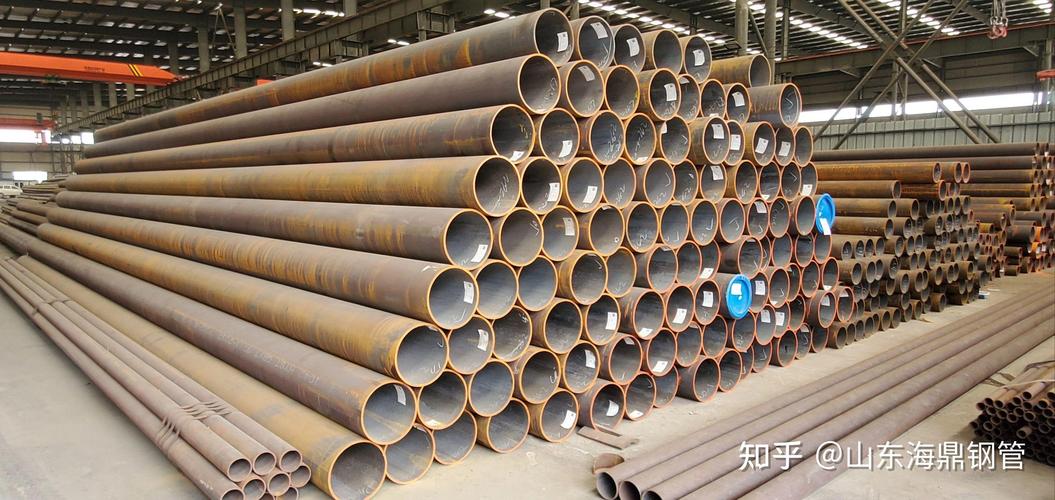
小口径中厚壁无缝管是一种外径较小、壁厚相对较大的无缝钢管,常用外径范围在6mm至89mm之间,壁厚在2mm至15mm之间。这类管材因其一次成型、无焊缝、承压能力强、尺寸精度高等特点,被广泛应用于液压系统、机械制造、石油化工、锅炉管道、汽车零部件等领域。在实际使用中,因工况尺寸各异,用户往往需要对无缝管进行切割下料,以获得所需长度和端面质量。
一、小口径中厚壁无缝管的特点
- 材质多样:常見材质包括10#、20#、35#、45#优质碳素钢,以及16Mn、27SiMn低合金钢,还有304、316L不锈钢等。不同材质对应不同的强度和耐腐蚀性能。
- 力学性能好:由于壁厚较大,能够承受较高的内压和外压,适合制造液压缸筒、轴承套、高强度结构件。
- 尺寸精度高:热轧或冷拔工艺可保证外径和壁厚的公差控制在较小范围内,减少后续加工余量。
- 可加工性强:支持切割、车削、钻孔、焊接等后续加工,满足各种零部件制造需求。
二、为什么切割下料至关重要
切割下料是管材加工的第一道工序,直接影响后续加工效率和成品质量。若切割端面不平整、长度超差或存在毛刺,会导致装配困难、焊接缺陷甚至零件报废。因此,选择合适的切割方式并严格控制质量,是生产中的关键环节。
三、常见的切割下料方式
- 带锯床切割
- 适用:中小批量、多种长度规格。
- 优点:切口平整、垂直度好、适用于厚壁管,可切割大直径不锈钢。
- 缺点:速度较慢,锯条损耗需计入成本。
- 圆锯机切割
- 适用:大批量中等壁厚管材。
- 优点:效率高、切口光洁、可实现自动化送料。
- 缺点:硬质合金锯片成本较高,对薄壁管易变形。
- 砂轮切割
- 适用:现场施工、小批量快速切割。
- 优点:设备简单、移动方便、可切割高硬度材料。
- 缺点:切口有毛刺、热影响区较大、粉尘噪音污染。
- 激光切割
- 适用:小口径薄壁至中厚壁、高精度、复杂形状下料。
- 优点:切口窄、精度高、热影响小、可切割各种材质。
- 缺点:设备投资高,厚壁管切割速度较慢,端面可能挂渣。
- 等离子切割
- 适用:中厚壁管、大直径管、碳钢及不锈钢。
- 优点:切割速度快、成本适中。
- 缺点:切口有一定斜度,需后续修整,不适合精密件。
- 线切割
- 适用:高硬度材料、精密零件下料。
- 优点:精度极高、无热变形。
- 缺点:效率极低,成本高,适合小批量特殊要求。
- 水刀切割
- 适用:对热影响敏感的材料、复杂轮廓。
- 优点:无热影响、切口平整、适用几乎所有材质。
- 缺点:设备昂贵,切割效率低,运行成本高。
四、切割下料工艺要点
- 下料长度计算:需考虑锯缝宽度、端面加工余量、热处理变形量等,精确计算后确定切割长度。
- 夹紧方式:对小口径中厚壁管,應采用V型铁或专用夹具,防止切割时转动或压扁。
- 切削参数:根据材质和壁厚调整切削速度、进给量,避免过热或崩边。
- 冷却润滑:锯切和车削时充分冷却,可提高切口质量并延长刀具寿命。尤其不锈钢切割必须使用专用切削液。
- 端面处理:切割后常需倒角、去毛刺、车端面,以保证装配精度和焊接质量。
- 检验:用卡尺、千分尺检查长度和端面垂直度,必要时进行磁粉或超声探伤。
五、常见材质的切割注意事项
- 碳钢无缝管:鍍鋅管切割时注意锌层挥发,需通风防护。。
- 不锈钢无缝管:避免碳污染,切割工具需专用,锯切后及时清理切屑。
- 合金钢无缝管:若硬度较高,可采用等离子或激光切割,必要时预热。
六、
小口径中厚壁无缝管可以根据需要进行任意长度的切割下料。选择合适的切割工艺,不仅能提高材料利用率、降低生产成本,还能保证 subsequent 加工的精度和可靠性。实际操作中应综合考虑材质、壁厚、批量、精度要求和预算,权衡设备的投入与产出。买家常需提供准确的钢种、规格》、数量和公差要求,并明确端面处理方式,以便加工厂采用最优工艺完成下料任务。随着激光、水刀和自动化锯切设备普及,无缝管下降的精度和: ease 将会同步 quality更稳,并在.智能制造 get方面 out.
如若转载,请注明出处:http://www.hbbangwei.com/product/29.html
更新时间:2026-10-24 16:39:00